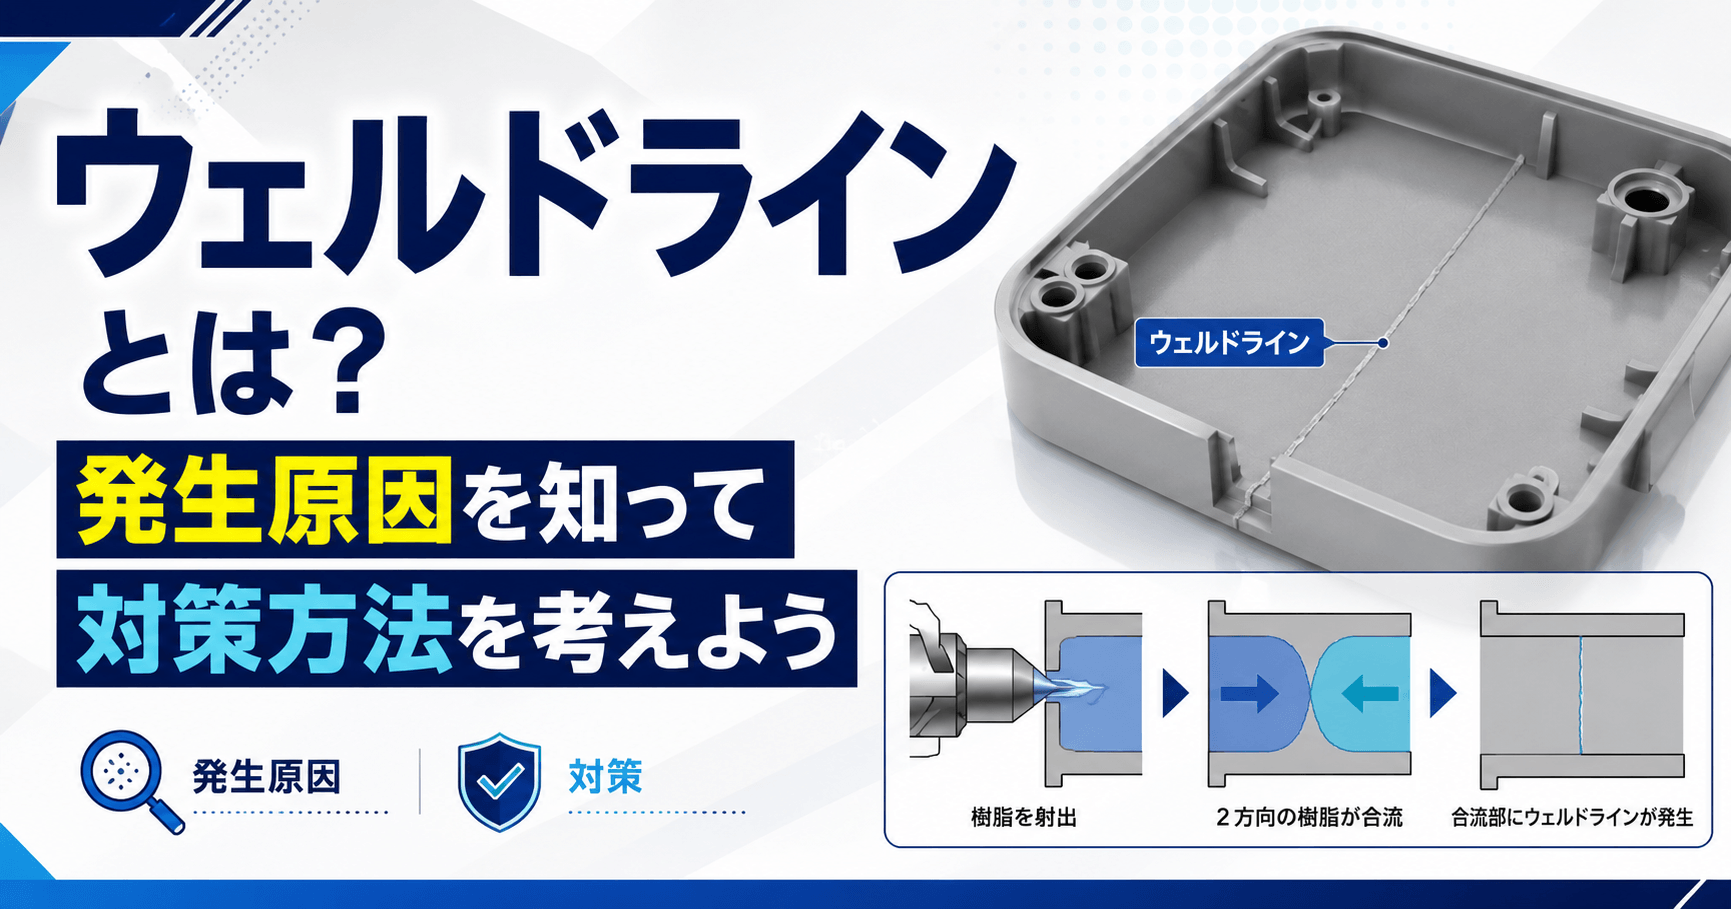
プラスチック製品の設計や成形で、表面に入る「線」に頭を悩ませていませんか?
ウェルドラインとは、金型内で溶融樹脂が合流する際にできる線のことです。
射出成形において、ウェルドラインは必ずと言っていいほど直面する現象ですが 、成形品の強度や見栄えに影響するため、「ウェルドラインを無くす」こと以上に、 「いかに影響のない場所へコントロールするか」が 重要になります。
本記事では、ウェルドラインの発生原因や対策方法について設計歴40年以上のプロの目線から解説していきます。
これから商品開発や商品設計をしたいと考えている人は、ぜひ参考にしてください。
ウェルドラインとは?
ウェルドラインとは、樹脂製品の表面に現れる線状の模様のことです。
金型内で溶融樹脂が他から流れてくる溶融樹脂と合流した位置に発生します。溶融樹脂は金型に接した時点で急速に冷却され、固化層が生成されます。この固化層は、流れの先端部分(流動先端)同士が合流し、流れが停止することでも生成されます。金型に接している樹脂表面部は既に固化している為、合流位置表面にウエルドライン(V字溝)が発生してしまうのです。
ウェルドラインは成形不良のひとつで、一見するとヒビ割れや傷のように見えますが、 以下の問題を引き起こします。
外観部品の場合は、意匠性を損ねて見栄えの面で不良品となる
機能部品の場合は、強度が落ちるため、力が加わった際に 破損の起点 となる
射出成形という製法を用いる以上、ウェルドラインの発生をゼロにすることは困難です。 だからこそ、「発生を最小限に抑え、目立たない・影響のない位置にコントロールすること」が何よりも重要になります。
ウェルドラインの発生原因2つ
ウェルドラインの主な発生原因としては、樹脂の合流の仕方の違いによって 以下の2つに分けられます。
- 対向流ウェルド
- 並走流ウェルド
以下より、それぞれの発生メカニズム について詳しく解説していきます。
対向流ウェルド
対向流ウェルドとは、流れてきた樹脂同士が正面からぶつかり合う位置にできる ウェルドラインのことです。
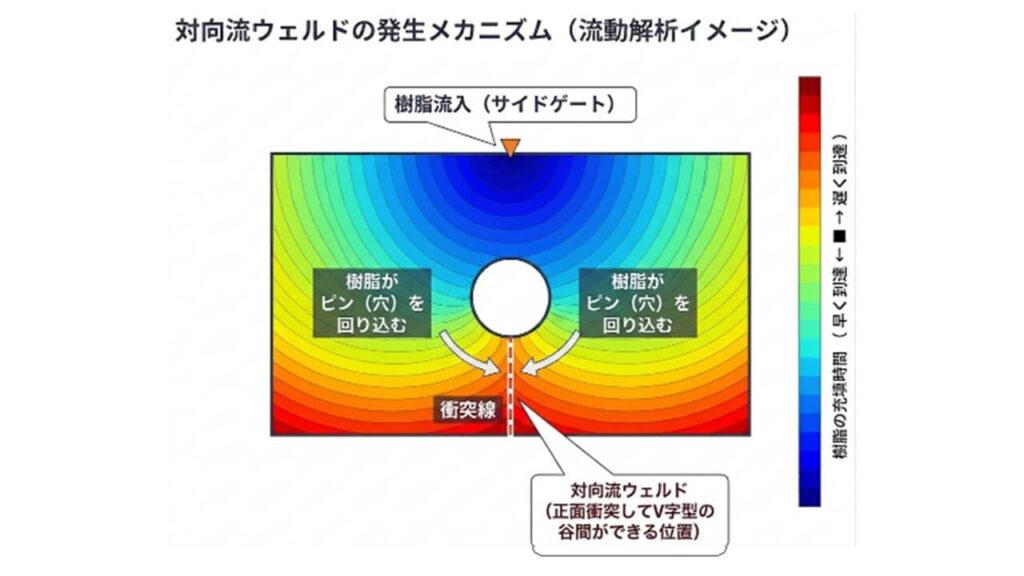
穴のある製品形状の金型内で、穴を形成するためのピンを溶融樹脂が回り込み、裏側で正面衝突して合流する位置にV字型の谷間ができ、はっきりとした線になって現れます。
異なるゲートから流れる溶融樹脂が正面から合流する位置にV字型の谷間ができ、はっきりとした線になって現れます。
上記のような場合に発生します。
並走流ウェルド
並走流ウェルドとは、複数の溶融樹脂が同じ方向に並んで流れる際、溶融樹脂が合わさる合流位置に生じるウェルドラインのことです。
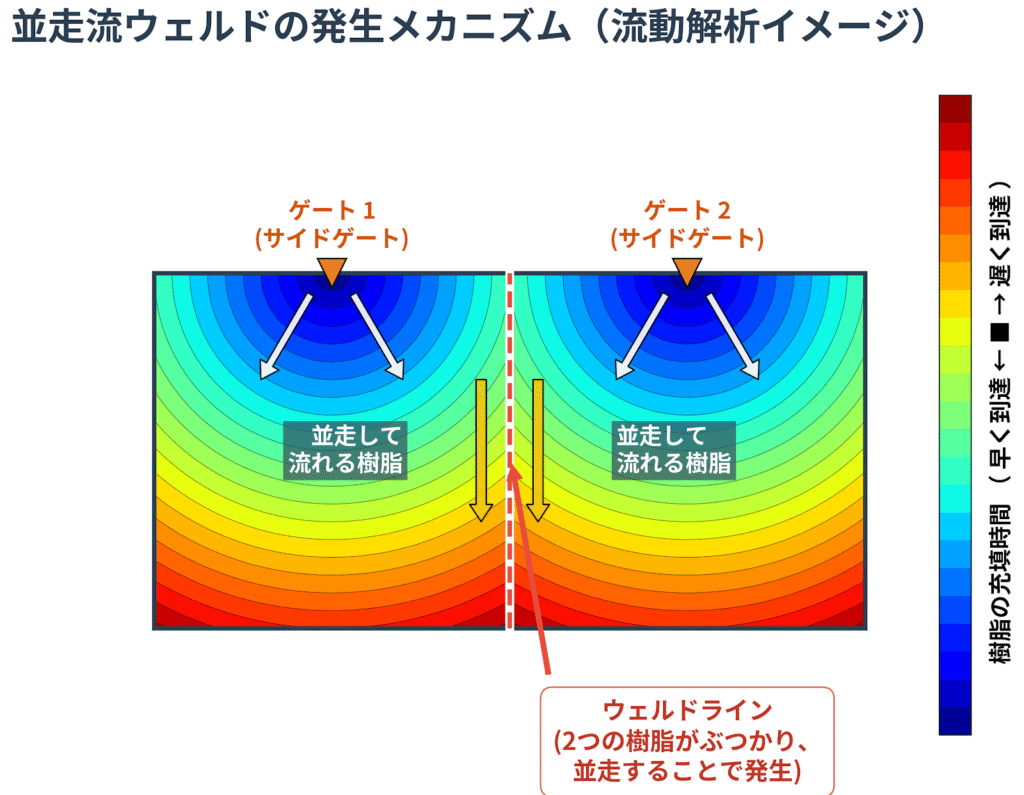
2点ゲートの場合、それぞれのゲートから円放射状に流れてきた樹脂が、「Y」の文字のように合わさり、合流位置から1本のV字型の谷間ができます。
ウェルドラインの対策方法3つ
ウエルドラインの対策方法として重要なことは、製品に求められる品質要件を満たすため、発生してはいけない領域をさけるようにコントロールすることが最も大切です。
ここでは3つの視点から対策方法を解説しますが、その前に1つだけ、すべての対策に共通する重要な大前提をお伝えします。
それは、どの対策を講じるにしても「事前にCAE(樹脂流動解析)の結果をもとに、各工程の担当者と検討を重ねて最適な対策を決定すること」です。製品設計、金型設計、成形の各担当者が連携して初めて、確実なウェルドライン対策が可能になります。
この大前提を踏まえた上で、3つの視点から対策方法を解説します。
- 金型による対策
- 成形による対策
- 製品形状による対策
金型による対策
金型構造の工夫により、樹脂の合流位置の変更や、流動しやすい環境を整えることが有益な対策となります。
金型内で樹脂がどのように流れ、合流するかを物理的にコントロールします。
具体的には、CAEによる流動解析結果をもとに、以下の3つのポイントを中心に検討を行います。
| ゲート位置の検討 | ウェルドラインを意匠面(目立つ場所)や強度が求められる箇所から、影響のない位置へ移動させるための最適なゲート配置を探ります。 |
|---|---|
| 金型温度コントロール | 合流部における樹脂の流動先端の温度低下を防ぎ、樹脂同士の融合を促進させるため、金型温度を適切に管理・調整できる構造にします。 |
| ガス逃げ対策(ガスベントの設置) | 金型内の空気が抜けずに溜まると、射出圧力が合流部の先端までしっかりと届きません。その結果、合流部にできたV字溝を圧力によって金型に押し付けて平らにすることができず、ウェルドラインがくっきりと残ってしまいます。適切なガス逃げを設けることで、圧力を先端まで確実に伝え、ある程度 V字溝を小さくできる。 |
成形による対策
成形条件を最適化し、金型内で樹脂が融合しやすい環境を作り出します。
樹脂温度や射出速度をコントロールすることで、合流時の流動先端の温度低下を補うことができるからです。
具体的には、「射出速度を上げる」「樹脂温度や金型温度の設定を高くする」といった調整を行います。これにより、樹脂が冷え固まる前に合流させることができます。
ただし、条件を極端に変更するとバリやヤケなど別の成形不良を招く恐れがあるため、ここでもCAE解析の結果と現場の成形担当者との密な連携が不可欠です。
製品形状による対策
製品形状を見直し、樹脂の流動バランスを改善します。
ウェルドラインを悪化させる「肉厚の不均一」や「複雑な形状による乱流」を、設計段階でなくすことができるからです。
具体的には、製品全体の肉厚を可能な限り均一にしたり、樹脂の流れを妨げるようなリブやボスの配置を変更したりします。
一度金型を作ってしまってからでは形状変更は非常に困難です。そのため、初期段階で製品設計担当者とCAE結果を共有し、形状の最適化を図ることがトラブル防止の最短ルートとなります。
弊社で実際に行っているウェルドライン対策
三上設計事務所では、金型の製作に入る前の「事前予測」と「ランナー・ゲートコントロール」を徹底しています。
一度金型の鋼材を削ってしまってからでは、修正に莫大なコストと時間がかかってしまうためです。
具体的には、3D CADデータを用いた流動解析ツールを活用し、樹脂がどのように流れ、どこでウェルドラインが発生するかを可視化します。その予測データをもとに、製品の意匠面や強度が必要な部分にウェルドが来ないよう、ランナー・ゲートの位置、径の太さ、ゲート数をコントロールしています。
長年の経験による直感だけでなく、確かな解析技術を掛け合わせることで、お客様に安心していただける金型設計を提供しています。
ウェルドラインに関するQ&A
ウェルドラインに関する、よくある質問は以下のとおりです。
- ウェルドラインの消し方は?
- ウェルドラインは強度低下につながる?
- ウェルドラインにおける「ヒケ」とは?
ここから、それぞれの疑問を詳しく解説します。
ウェルドラインの消し方は?
完全に消し去ることは非常に困難です。
そのため、ゲート位置を変更して「目立たない場所(裏面など)にウェルドを移動させる対策」が一般的です。
ウェルドラインは強度低下につながる?
はい、確実につながります。
表面にV字溝ができるため、そこに応力が集中した場合、材料や条件にもよりますが、強度が低下します。
ウェルドラインにおける「ヒケ」とは?
合流部 は、圧力がかかりにくく「ヒケ」が発生しやすいです。
ウェルドライン部にガスベント(空気逃がし)を適切に設けることで改善できます。
まとめ:ウェルドラインの原因と対策方法を理解しよう
プラスチック射出成形において、ウェルドラインの発生を完全にゼロにすることは非常に困難です。
なぜなら、樹脂が金型内で合流する以上、冷却による固化層の形成とV字溝の発生は物理的な現象として避けられないからです。
例えば、本記事で解説したように、穴あき形状による「対向流ウェルド」や多点ゲートによる「並走流ウェルド」など、不具合の裏には必ず明確な発生メカニズムが存在します。これらに対して、金型構造の工夫(ゲート位置やガスベントの設置)、成形条件の最適化、さらには製品形状の見直しといった多角的なアプローチを、事前にCAE解析などを活用して各工程の担当者と連携しながら進めることが、最も確実なコントロール手法となります。
製品の意匠性(見栄え)を保ち、構造的な強度低下による破損リスクを防ぐためにも、ウェルドラインの特性を深く理解し、影響のない位置へ正しくコントロールしていきましょう。

コメント