射出成形の設計業務で、こんな壁にぶつかっていませんか?
- 「現場から『ここヒケるよ』と指摘され、図面修正を繰り返している」
- 「ヒケの根本原因や、設計段階での正しい対策がよく分からない」
- 「成形条件だけで無理にヒケを直そうとして、別の不良を出してしまった」
本記事では、ヒケの発生メカニズムから「製品・金型設計」「成形条件」での解決策までを網羅的に解説します。
結論として、ヒケの真因は単なる樹脂の収縮ではなく「偏肉による冷却速度の差」であり、上流の設計段階で対策を織り込むことこそが最も確実な解決策です。
この記事を読めば、ヒケの物理現象がスッキリと腹に落ち、根拠を持って『ヒケのリスクを最小限に抑える設計』ができるようになります。
結果として、現場から信頼されるワンランク上の設計者へと成長できるでしょう。
逆にヒケの本質を知らないまま設計を進めると、金型完成後の大幅な修正や、無理な成形による製品割れなど、重大な手戻りを引き起こすリスクがあります。
筆者は、長年モノづくりの最前線でトラブルシューティングに向き合ってきた現役の金型設計者です。
小手先の対策ではない、実務で本当に活きるノウハウを若手エンジニアの皆様へ分かりやすくお伝えします。ぜひ日々の設計業務の参考にしてください。
射出成形における「ヒケ」とは
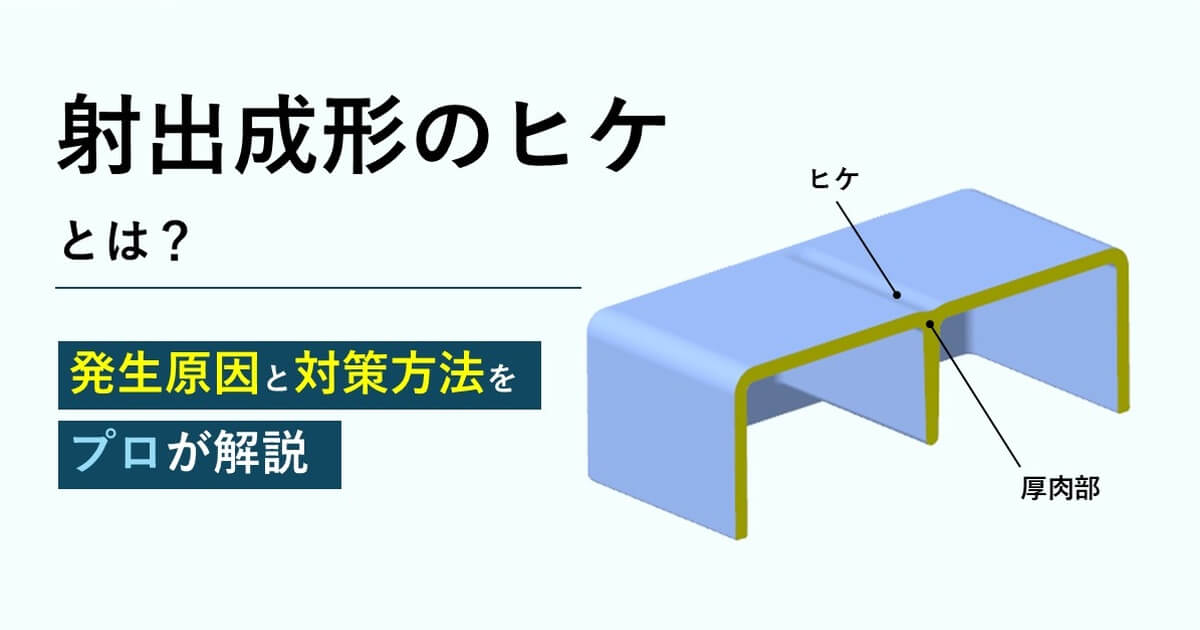
射出成形における「ヒケ」とは、成形品の表面が局所的に凹んでしまう外観不良のことです。
金型内で溶けたプラスチックが冷却されて固まる際、体積が収縮する現象が起きるために発生します。
例えば、全体が均一に冷えれば全体的に小さくなるだけですが、肉厚に差があると、厚肉部の内部が最後に冷えて固まる際に、すでに固まった表面層を内側へ強く引っ張ってしまいます。
したがって、ヒケは単なる樹脂の収縮ではなく、偏肉による「冷却速度の差」によって生じる表面の陥没現象であると理解しておくことが重要です。
ヒケが発生する原因
ヒケは単に「樹脂が冷えて縮んだから」起きるわけではありません。実務においてヒケを引き起こす根本的な原因は、大きく分けて以下の3つに分類されます。
- 製品形状の要因
極端な「偏肉」による局所的な冷却スピードと収縮の差 - 金型構造の要因
ゲート位置などの不適切さによる、厚肉部への「保圧」の伝達不足 - 成形条件の要因
温度や速度などのバランス崩れによる「充填密度の低下」
的確な対策を打つためには、まず「なぜそこが凹むのか」というメカニズムを知ることが第一歩です。それぞれの原因について、詳しく見ていきましょう。
1.製品形状の「偏肉(肉厚の差)」による局所的な体積収縮の差
ヒケが発生する根本的な原因は、製品形状における「偏肉(不均一な肉厚)」です。
樹脂は肉厚が厚い部分ほど冷えるのに時間がかかり、体積の収縮量も大きくなるからです。
例えば、基本肉厚が2mmの製品に4mmの肉厚部分が存在すると、その4mmの部分の中心が固まる過程で大きな収縮が起き、先に固まった表面層を内側へ強く引っ張って凹ませます。
全体の熱収縮ではなく、偏肉による局所的な収縮の差がヒケを引き起こす最大の要因となります。
2.ゲート位置や構造に起因する厚肉部への「保圧」の伝達不足
ヒケやすい肉厚部に「保圧」が十分に伝わらないことも大きな原因の一つです。
樹脂の体積収縮を補うためには、固まるまで圧力をかけ続けて樹脂を補充する必要がありますが、ゲート位置が不適切だと圧力が届かないからです。
薄肉部から厚肉部へ樹脂を流すようなゲート配置にすると、薄い部分が先に固まってしまい、本当に圧力が欲しい厚肉部へ保圧が届かなくなります。射出圧力だけでなく、構造的に「保圧が届く設計」になっていないとヒケは防げません。
3.樹脂温度・金型温度や射出速度の不適切な設定による充填密度の低下
成形時の各種条件のアンバランスも、ヒケを発生・悪化させる原因となります。
樹脂や金型の温度、射出速度の組み合わせが適切でないと、金型内に樹脂が十分に充填されず、密度が低下してしまうからです。
金型温度が高すぎて冷却が追いつかないケースや、逆に速度が遅すぎて末端まで圧力が伝わる前に樹脂が冷え固まってしまうケースなど、現場の実態は様々です。
単純に温度や速度のせいにするのではなく、製品形状に対する全体のバランス崩れが充填密度の低下を招くことを理解しましょう。
ヒケが発生しやすい場所
ヒケは製品全体にランダムに発生するわけではなく、形状的に「冷えにくく、体積収縮が大きい」特定の場所に集中して発生します。あらかじめヒケの危険なスポットを把握しておくことで、設計段階で的確に対策することができます。実務において特に警戒すべき「ヒケの発生しやすい場所」は以下の4箇所です。
- リブやボスの真裏
外観(意匠面)に直接影響が出やすい最重要ポイント - 周囲より厚い偏肉部
樹脂量が多く、中心部の冷却遅れで強く収縮する箇所 - 流動末端
ゲートから遠く、収縮を補うための圧力が逃げてしまう箇所 - 肉厚変化の境界
ヒンジや肉盗みなど、冷却スピードに急激な差が出る箇所
なぜこれらの場所にヒケが集中するのか、それぞれの理由を詳しく解説します
1.リブ・ボスの裏側
リブやボスが配置されている「意匠面側」は、最もヒケが発生しやすい場所です。
リブやボスが配置されている部分は、基本肉厚にプラスして、局所的に厚肉になってしまうからです。
外観部品の裏側に補強用のリブやネジ止めのボスを配置した場合、その表面側には高確率でヒケが生じ、光の反射で凹みが目立ってしまいます。
意匠面への影響が大きいため、設計段階で真っ先に対策を検討すべき最重要ポイントです。
2.成形品の厚肉部と偏肉部
製品の中で周囲よりも肉厚が厚くなっている箇所も、 ヒケの発生リスクが極めて高いエリアです。
厚肉部分は樹脂量が多く、中心部が冷え固まるまでに 、大きな体積収縮を起こすためです。
構造上の理由でどうしても肉厚にしなければならない段差部分や、強度を持たせるために部分的に厚みを増した箇所などがこれに該当します。
設計上の意図にかかわらず、肉が厚くなっている部分は常にヒケのリスクと隣り合わせであることを認識しておく必要があります。
3.ゲートから遠い流動末端部
ゲートから最も距離のある「流動末端」についても、ヒケが発生しやすいスポットです。
ゲートから距離が離れるほど圧力の伝達ロスが大きくなり、収縮を補填するための保圧が十分に効かなくなるからです。
例えば長尺製品の片側にのみゲートを配置した場合、反対側の末端領域では樹脂が到達した時点で圧力が低くなっており、 ヒケやショートショットのリスクが高まります。
流動末端は圧力が低くなりやすい場所なので、ゲート配置の検討時には、必ず確認が必要です。
4.ヒンジや肉盗みの境界など急激に肉厚が変化する場所
ヒンジ構造や肉盗みの境界など、急激に肉厚が変化する箇所にも注意が必要です。
肉厚が急変する部分は、樹脂の流動速度や冷却速度に大きなギャップが生まれ、収縮のバランスが崩れやすいからです。
薄肉のヒンジ部を通過した直後に厚肉部がある構造や、肉盗みの端面などは、冷却の差によって引っ張り合いが起き、ヒケが顕著に現れます。
なだらかな肉厚変化を心がけないと、境界部分がヒケの温床となります。
製品・金型設計でのヒケ対策
ヒケ対策の“本丸”は、現場で成形機を可動する前の「上流工程(設計段階)」にあります。成形条件に頼らずにヒケのリスクを最小限に抑え込むアプローチは、製品そのものの形状を工夫することと、金型の構造で圧力を伝えやすくすることの2つに分かれます。
製品設計と金型設計でのアプローチ方法を、以下の表にまとめました。
| 【製品設計】でのアプローチ | 【金型設計】でのアプローチ |
|---|---|
| 偏肉の回避 リブ・ボス肉厚の最適化 肉盗み 意匠(シボ等)でのカモフラージュ | 肉厚部へのゲート配置 ゲートシールの防止 冷却の強化 排気(ガスベント)による充填抵抗の低減 |
- 【製品設計】でのアプローチ
偏肉の回避、リブ・ボス肉厚の最適化、肉盗み、意匠(シボ等)でのカモフラージュ - 【金型設計】でのアプローチ
肉厚部へのゲート配置、ゲートシールの防止、冷却の強化、排気(ガスベント)による充填抵抗の低減
トライ後の大幅な手戻りを防ぎ「立ち上げやすい図面」を描くために、設計者が実践すべき8つの具体策を順に見ていきましょう。
- 基本肉厚に対し極端な「偏肉」の回避
- リブやボスの肉厚を適正値にする
- 肉盗みによる厚肉部の削減
- シボ加工や意匠形状により目立たなくする
- 厚肉部へのゲート配置
- ゲートシールを防ぎ保圧を効かせる
- 厚肉部の金型冷却を強化する
- 充填抵抗を減らして保圧を効かせる
1.基本肉厚に対し極端な「偏肉」の回避
ヒケ対策の基本は、製品全体の肉厚を均一に保ち、極端な「偏肉」を避けることです。
冷却速度と収縮量を全体で均一化できれば、局所的な引っ張り合いによるヒケは物理的に発生しなくなるからです。
製品設計の際は、可能な限り基本肉厚を一定に保つよう心がけ、どうしても厚みが変わる場合は、急激な段差を避け、テーパー等をつけてなだらかに変化させます。
偏肉をなくすことは、成形条件に頼らない最も本質的で確実な対策となります。
2.リブやボスの肉厚を適正値にする
リブやボスの根元の肉厚は、樹脂の種類によって違いが有りますが、基本肉厚の1/2〜2/3程度の適正値に制限することが重要です。
リブなどを太くしすぎると、根元部分の樹脂量が基本肉厚よりも大幅に増えてしまい、裏面に致命的なヒケを生むからです。
基本肉厚が3mmの場合、リブの厚みは1.5mm〜2mm程度に抑え、強度が不足する場合はリブを太くするのではなく本数を増やして対応します。
リブとボスの適正肉厚を守ることは、外観品質を保つための第一歩です。
3.肉盗みによる厚肉部の削減
構造上どうしても厚肉になってしまう部分は、「肉盗み」を行って厚肉を回避します。
肉盗みを行い基本肉厚に近づけることで、局所的な収縮量を抑え、冷却による固化の遅れを防ぐことができるからです。
分厚いブロック形状をそのままにするのではなく、製品の強度を損なわない範囲で、形状に合わせた肉盗みを施すことで、均一な肉厚になるよう形状を工夫します。
肉盗みは、ヒケ対策だけでなく材料費の削減や成形サイクルの向上にもつながる不可欠な設計手法です。
4.シボ加工や意匠形状により目立たなくする
構造的な制約でヒケが避けられない場合は、表面にシボ加工などを施して「目立たなくする」のも有効な手段です。
鏡面や平滑な面はわずかな凹みでも光の反射でヒケが目立ちますが、表面に細かい凹凸をつけることで視覚的にカモフラージュできるからです。
リブの裏側にあたる意匠面に皮シボ加工を入れたり、あらかじめデザインとして段差やアール(曲面)を設けたりすることで、ヒケの存在を隠します。
物理的な解決が難しい場合の回避策として、意匠での工夫も設計の引き出しに入れておきましょう。
5.厚肉部へのゲート配置
金型設計の原則として、製品内で最も肉が厚い部分にゲートを配置するのが基本です。
厚肉部は最後まで冷え固まらずに体積収縮を起こすため、 厚肉部へ直接ゲートから保圧を送り続ける必要があるからです。
もし薄肉側から厚肉側へ流す設計にすると、流路上にある薄肉部が先に固まり、本当に圧力が欲しい厚肉部に保圧が届きません。
確実な保圧伝達のためには、ゲートを「一番圧力が欲しい場所」に設けることが必須です。
6.ゲートシールを防ぎ保圧を効かせる
ゲートやランナーの断面積を十分に確保し、「ゲートシール(樹脂の固化)」を遅らせる設計も重要です。
製品の肉厚部が完全に冷え固まる前にゲートが固まってしまうと、その時点で保圧が効かなくなりヒケが発生するからです。
試作段階で保圧時間を長く設定してもヒケが直らない場合、 早期にゲートシール が発生している可能性が高いため、ゲート径を広げて 圧力が伝わる時間を確保します。
保圧を十分に効かせるためには、ゲートシールが早々に起こらない構造設計が求められます。
7.厚肉部の金型冷却を強化する
ヒケやすい厚肉部に対しては、金型の冷却能力を局所的に強化します。
厚肉部の冷却効率を上げ表面のスキン層の厚みを少しでも厚く固化させることで、内部の収縮による引っ張り力の影響を極力少なくするためです。
肉厚部の近くに冷却水管を配置したり、熱伝導率の非常に高いベリリウム銅などを入れ子材として使用したりして、意図的に冷却効率を上げます。
金型側での冷却コントロールは、製品形状を変えられない場合の強力なヒケ対策となります。
8.充填抵抗を減らして保圧を効かせる
金型内に適切なガスベント(空気逃がし)を設け、充填抵抗を減らすことも保圧を効かせるカギです。
樹脂が充填される際、金型内の空気やガスがスムーズに抜けないと、それが抵抗となって末端まで圧力が伝わりきらないからです。
流動末端やリブの先端などにガスベントをしっかり掘ることで、背圧を逃がし、樹脂が隅々まで高密度で充填されてヒケが改善します。
確実な排気構造を作ることで、成形機の圧力をロスなく製品全体へ伝えることができます。
成形条件でのヒケ対策
設計段階で万全の対策を施しても、トライ(試作)時には実際の樹脂の流動によって微小なヒケが発生することがあります。その際、成形現場と連携して物理的にヒケを抑え込むためには、成形機側での成形条件設定の調整が不可欠です。現場では主に以下の4つの要素をコントロールします。
- 保圧の調整
収縮して凹もうとする分、物理的に圧力をかけて樹脂を補填する - 樹脂温度の調整
設定温度を下げて、樹脂の熱膨張・体積収縮の絶対量を減らす - 射出速度の調整
充填スピードを最適化し、金型内での樹脂密度を安定させる - 射出量の調整
クッション量(余剰樹脂)を残し、圧力が確実に伝わる状態を作る
成形オペレーターが現場でどのようにヒケと戦っているのか、その具体的なアプローチを理解しておきましょう。
1.保圧による調整
成形現場で最も直接的なヒケ対策は、保圧を高く設定し、適切な保圧時間を確保することです。
冷却による体積収縮分を、物理的な圧力で金型内に樹脂を押し込み続けることによって強制的に補填するためです。
ヒケが出ている部分に対し、ゲートシールするまでの時間に合わせて徐々に保圧力を上げ、充填密度を高めていきます。
ただし、過剰な保圧は内部応力による「反り」や「割れ」の原因になるため、製品全体への影響を見極めながら慎重に調整する必要があります。
2.樹脂温度による調整
樹脂温度(シリンダー温度)を下げることも、ヒケを抑える有効なアプローチとなります。
樹脂は温度が高いほど熱膨張しており、冷えた時の体積収縮量も大きくなるため、初めから温度を低く設定して収縮の絶対量を減らすためです。
流動性不足によるショートショットが起きない範囲でシリンダー温度を下げ、樹脂が金型に入った後の収縮を最小限に抑え込みます。
体積収縮そのものを小さくコントロールすることで、ヒケの発生を効果的に和らげることができます。
3.射出速度による調整
製品や金型の状態に合わせて、射出速度を最適化します。
射出速度は、速すぎても遅すぎてもヒケを誘発・悪化させる原因になるからです。
例えば、速度が速すぎると摩擦熱によるガス焼けや充填密度の低下を招くため、スピードを少し落としてじっくり充填させることでヒケが改善するケースがあります。
しかし逆に速度を落としすぎると、樹脂が金型内に行き渡る前に冷え固まって流動抵抗が大きくなり、結果的に最も保圧が欲しい厚肉部まで圧力が伝わらず、かえってヒケが悪化してしまいます。
樹脂が固まる前にしっかりと末端まで圧力を伝えきれる「最適な射出速度」のバランスを見つけることが重要です。
4.射出量による調整
成形条件において絶対に見落としてはならないのが、適切な射出量(クッション量)の確保です。
シリンダー内の樹脂を最後まで打ち切ってしまい、先端にクッション(余剰樹脂)が残っていない状態では、いくら保圧を高く設定しても金型内に圧力が全く伝わらないからです。
成形機の操作画面上でクッション量が常にどのくらい残っているかを確認し、ゼロになっている場合は計量値を増やして確実に圧力が掛かる状態を作ります。
クッション量の確保は、すべての圧力調整の前提となる最重要チェックポイントです。
射出成形の「ヒケ」に関するQ&A
射出成形の「ヒケ」に関する、よくある質問は以下のとおりです。
- ヒケとウェルドラインの違いは?
- 樹脂ヒケのデメリットは?
- 射出成形不良の一覧は?スト
ここから、それぞれの疑問を詳しく解説します。
ヒケとウェルドラインの違いは?
ヒケとウェルドラインの違いを、以下の比較表にまとめました。
| ヒケ | ウェルドライン |
|---|---|
| 表面の局所的な陥没(凹み) | 表面に生じる線状の模様(V字の溝) |
ヒケは「表面の局所的な陥没(凹み)」であり、ウェルドラインは「表面に生じる線状の模様(V字の溝)」であるという明確な違いがあります。
これらは、発生する物理的なメカニズムが全く異なります。
ヒケは、肉厚部が冷却される際の「体積収縮の差」によって、表面が内側に引っ張られることで発生します。
一方ウェルドラインは、金型内で分かれた樹脂の流れが再び合流する際、最前線の冷えた樹脂同士が完全に融合しきれずに境界線として残ってしまう現象です。
どちらも意匠性を損なう外観不良ですが、「収縮による凹み」か「合流による線」かという根本的な原因の違いを理解し、それぞれに応じた別々の対策を打つことが重要です。
樹脂ヒケのデメリットは?
ヒケの最大のデメリットは、製品の「意匠性(見た目)の著しい低下」と、場合によっては「寸法精度の悪化」を引き起こすことです。
表面が意図せず凹むことで光の反射が歪み、製品としての厳しい品質基準を満たせなくなるからです。
例えば、家電製品のカバーや自動車の内装パーツなど、人の目に触れる外観部品の表面にヒケが発生すると、それだけで不良品(NG)として弾かれてしまいます。
また、局所的な凹みによって設計上の正しい寸法が出ず、他の部品との勘合(組み立て)がきつくなったり緩くなったりと、機能面に支障をきたすケースもあります。
見た目の悪さだけでなく組み立て精度にも悪影響を及ぼすため、ヒケは設計段階で極力排除しなければならない重大な不良の一つです。
射出成形不良の一覧は?
射出成形における代表的な不良には、本記事で解説したヒケ以外にも、未充填や変形、表面異常など多岐にわたる種類が存在します。
プラスチック成形は、温度・圧力・時間・金型構造といった無数の要因が複雑に絡み合って行われるため、様々なパターンの不具合が生じるからです。
具体的な代表例としては以下のようなものがあります
| ショートショット | 樹脂が末端まで充填されず製品が欠ける現象 |
|---|---|
| バリ | 金型の隙間などに樹脂がはみ出して膜状に固まる現象 |
| ウェルドライン | 脂の合流部に線状の模様や溝ができる現象 |
| 反り(変形) | 収縮率の違いや残留応力によって製品全体が曲がる現象 |
| ボイド(気泡) | ヒケと同様の収縮が製品の「内部」で起き、真空の穴ができる現象 |
現場でこれらの不良に直面した際、「これはどの現象か」を即座に見極め、ヒケと同じように「なぜそれが起きるのか(メカニズム)」から推察して的確な対策を講じることが、ワンランク上の設計者 への近道となります。
まとめ:射出成形における「ヒケ」の原因と対策を理解しよう
プラスチック射出成形において、ヒケをコントロールすることは設計品質に直結します。
樹脂が冷却・固化する際の体積収縮は避けられない物理現象であり、偏肉や保圧不足が重なることで必ず外観や寸法に悪影響を及ぼすからです。
本記事で解説したように、まずは製品設計の段階で「均一な肉厚」や「適正なリブ設計」を心がけることが最優先です。
その上で、金型設計でのゲート配置や冷却強化、成形現場での適切な保圧・クッション管理といった多角的な連携が求められます。
ヒケの発生メカニズムを正しく理解し、上流工程から的確な対策を織り込むことで、設計者としてのスキルと製品の完成度を飛躍的に高めて行きましょう。

コメント